۱. مقدمه و اهمیت راهبردی آبروها در پایداری سازههای صنعتی
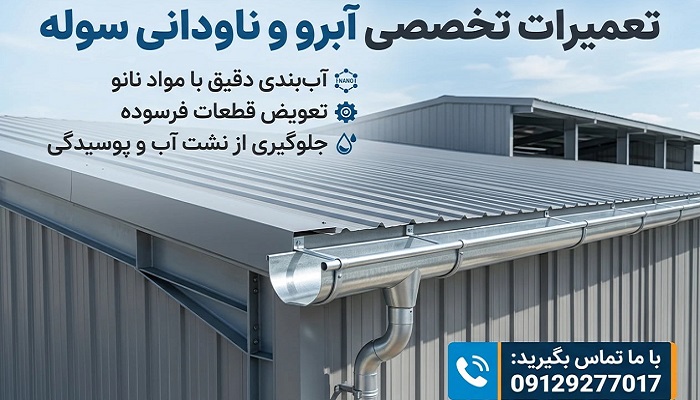
تعمیرات آبرو ناودانی سوله، سولههای صنعتی به عنوان شریان اصلی تولید، انبارداری و پردازش در صنایع گوناگون، نیازمند نگهداری دقیق در تمامی اجزای سازهای و پیرامونی خود هستند.
سقفهای شیبدار با دهانههای بزرگ، حجم عظیمی از بارشهای جوی (باران و برف) را در مدت زمانی کوتاه دریافت میکنند. این حجم گسترده از آب باید بلافاصله و بدون کمترین مانع به سمت کانالهای تخلیه و در نهایت لولههای سقوط هدایت شود. بروز هرگونه اختلال، فرسودگی، سوراخشدگی یا انسداد در این کانالها میتواند خسارتهای جبرانناپذیری به بار آورد. نفوذ رطوبت به داخل سوله نه تنها به ماشینآلات گرانقیمت، خطوط تولید و کالاهای انبارشده آسیب میزند، بلکه با ورود به بسترهای زیرین، میتواند به فرونشست پی، پوسیدگی اسکلت فلزی و تخریب ورقهای پوشش سقف منجر شود. بنابراین، تعمیر، نگهداری و بازسازی ناودانیهای سوله یک اقدام پیشگیرانه مهندسی و الزامی برای تضمین بهرهوری پایدار سازه است.
۲. کالبدشناسی، انواع و متریال آبروهای سوله
شناخت دقیق هندسه مقاطع و جنس مواد به کار رفته در ساخت آبروها، گام نخست در تدوین یک برنامه تعمیراتی موفق است. آبروها از نظر جانمایی و شکل هندسی به چند دسته کلی تقسیم میشوند:
الف) آبروهای جعبهای (چهارگوش)
این مدل از ورقهای فولادی خمکاری شده به صورت مقطع مکعبی ناقص یا باز تولید میشود. این آبروها عموماً به دلیل داشتن عمق و عرض متناسب، ظرفیت دبی هیدرولیکی بالایی دارند و بیشتر در بخش میانی دو دهانه سوله (دره مشترک سقفهای دوقلو) یا کنارههای اصلی مستقر میشوند.
ب) آبروهای لندنی (مقعر یا نیمدایرهای)
این نوع از آبروها با داشتن مقطعی منحنی، جریان آب روانتری ایجاد میکنند و به دلیل نداشتن گوشههای تیز نود درجه، رسوب کمتری در آنها تهنشین میشود. تعمیرات این نوع کانالها نیازمند تجهیزات نورد ویژه و جوشکاری مدور است.
ج) آبروهای مخفی (درونسازهای)
در برخی طراحیهای نوین معماری صنعتی، آبروها در پشت لبه نما یا دیوارهای پیرامونی پنهان میشوند. تعمیر این آبروها به دلیل دسترسی بسیار محدود، پیچیدهترین فرایند اجرایی را به همراه دارد و در صورت نشتی، به سرعت آب را به لایههای درونی دیوار سوله هدایت میکند.
د) جنس و آلیاژهای سازنده
- ورقهای فولادی سیاه (فولاد ساختمانی کربنی): با ضخامتهای معمول دو تا چهار میلیمتر که به صورت سنتی در کارگاهها خمکاری و سپس جوش داده میشوند. این ورقها مقاومت مکانیکی بالایی دارند اما بدون پوشش محافظتی، به شدت در معرض زنگزدگی قرار میگیرند.
- ورقهای فولادی گالوانیزه: ورقهای فولادی پوششدادهشده با لایه محافظ روی، با ضخامتهای یک تا دو و نیم میلیمتر. چالش اصلی در این ورقها، آسیبپذیری لایه روی در محلهای جوشکاری و برشکاری است.
- رزینهای تقویتشده با الیاف شیشه (پلیمرهای مسلح یا فایبرگلاس): این نوع ناودانیها مقاومت بینظیری در برابر مواد خورنده اسیدی دارند، اما در برابر تنشهای مکانیکی و تغییرات دمایی ناگهانی ممکن است دچار ترکخوردگیهای مویی شوند.
۳. علل آسیبدیدگی، زنگزدگی و شکست سامانههای آبرو
تخریب و نارسایی در ناودانی سولهها به ندرت حاصل یک عامل منفرد است؛ بلکه برآیند مجموعهای از عوامل فیزیکی، شیمیایی و خطاهای مهندسی است:
خوردگی شیمیایی و الکتروشیمیایی
در شهرکهای صنعتی، گازهای آلاینده ناشی از احتراق سوختها، دودکشهای اسیدی کارخانجات و ذرات معلق، همراه با آب باران ترکیبات اسیدی قدرتمندی نظیر اسید سولفوریک و اسید نیتریک رقیق تولید میکنند. این مواد اسیدی در فرورفتگیهای آبرو که آب در آنها راکد میماند جمع شده و لایههای محافظ فولاد را به سرعت متلاشی میکنند. علاوه بر این، واکنش الکتروشیمیایی ناشی از تماس فلزات غیرهمجنس (مانند پیچهای فولادی غیرگالوانیزه روی ورقهای گالوانیزه) پدیده خوردگی گالوانیک را تشدید میکند.
تنشهای حرارتی، انبساط و انقباض طولی
سولههای صنعتی با طولهای ممتد گاه فراتر از صد متر ساخته میشوند. اختلاف دمای شدید میان روزهای گرم تابستان و شبهای سرد زمستان باعث انبساط و انقباض شدید خطی در فلز آبرو میشود. اگر درزهای انبساطی مناسب در طول ناودانی پیشبینی نشده باشد، این تغییرات طولی باعث برش جوشها، خم شدن لبهها، بریدگی پیچها و در نهایت شکسته شدن عایقبندی و آببندی درزها خواهد شد.
تغییر شکل ناشی از بارگذاری بیش از حد (بار برف و گلولای)
در مناطق سردسیر، تجمع برف یخزده در حوضچه آبرو وزن استاتیکی فوقالعادهای به آن وارد میآورد. این بار سنگین، اگر با وزن رسوبات انباشتهشده، فضولات پرندگان و شاخ و برگها همراه شود، باعث کمانش، تاببرداشتگی پایهها (تسمههای نگهدارنده) و افتادگی میانه آبرو میشود. با ایجاد افتادگی، شیب طولی معکوس شده و آب در میانه دهانه راکد میماند.
اشتباهات در طراحی و شیببندی اولیه
شیب استاندارد در کانالهای آبروی سوله باید دستکم نیم تا یک درصد به سمت لولههای ناودانی باشد. شیب ناکافی یا معکوس، به سرعت جریان آب را کند کرده و حوضچههای تبخیر ایجاد میکند؛ در نتیجه رسوبات تهنشین شده و بستر پوسیدگی فلز مهیا میشود. همچنین کوچک بودن قطر گلوگاه تخلیه آب یا ناکافی بودن تعداد ناودانیها، باعث سرریز مداوم آب از لبههای داخلی به درون سوله میشود.
۴. متدولوژی بازرسی، عیبیابی و ارزیابی خسارت
پیش از آغاز هرگونه عملیات اجرایی، یک فاز تشخیصی مهندسی برای ارزیابی شدت آسیبها الزامی است:
- بازرسی چشمی جامع: بررسی تمام طول خطوط آبرو، بهویژه در محل تقاطعها، گوشهها، شیپوریها و دهانههای خروجی. در این مرحله باید تغییر رنگها، ورقهورقه شدن فلز، برآمدگی رنگهای قدیمی و رشد خزهها ثبت شوند.
- سنجش ضخامت با امواج فراصوت: در ورقهای فولادی قدیمی، برای سنجش میزان کاهش ضخامت ناشی از زنگزدگی از زیر و رو، از دستگاههای ضخامتسنج فراصوتی بدون تخریب استفاده میشود. اگر ضخامت ورق بیش از پنجاه درصد کاهش یافته باشد، تعمیر سطحی کارساز نبوده و باید تعویض مقطعی صورت گیرد.
- آزمون غرقابسازی و ردیابی جریان: با بستن موقت خروجیها و پر کردن بخشهایی از کانال با حجم مشخصی از آب، رفتار جریان، نقاط نشت آب و محلهایی که آب در آنها راکد میماند، به دقت شناسایی و علامتگذاری میشوند.
- بررسی سلامت اتصالات و نگهدارندهها: تسمهها، تیرچههای زیرین و مهارهای آبرو باید از نظر پایداری جوش، شل شدگی بولتها و عدم تغییر شکل ناشی از کمانش کنترل شوند.
۵. فرایند گامبهگام و استاندارد تعمیرات و بازسازی آبروها
تعمیر آبروی سوله کاری حساس است که در ارتفاع انجام میشود و نیازمند رعایت موشکافانه دستورالعملهای فنی است:
[مرحله ۱: ایمنسازی و تدارکات کارگاهی]
↓
[مرحله ۲: پاکسازی، لجنزدایی و زنگزدایی کامل]
↓
[مرحله ۳: اصلاح ساختار، شیببندی و مهاربندی]
↓
[مرحله ۴: برشکاری بخشهای فرسوده و جوشکاری تکمیلی]
↓
[مرحله ۵: درزگیری تخصصی و اعمال لایههای عایق بسپاری]
↓
[مرحله ۶: آزمون هیدرولیکی نهایی و تحویل پروژه]مرحله اول: ایمنسازی و ایجاد بستر کارگاهی
به دلیل حساسیت کار در ارتفاع، نصب خطوط مهار ایمنی سراسری، استفاده از کمربندهای مهار سقوط و برپایی داربستهای استاندارد الزامی است. همچنین مسیرهای تردد بر روی پوشش سقف باید با الوارهای پهن ایمن شوند تا از وارد آمدن فشار نقطهای بر روی ورقهای عایقدار سقفی و خود آبروها جلوگیری شود.
مرحله دوم: پاکسازی، لجنزدایی و آمادهسازی سطح
هیچ متریال تعمیری بر روی سطح کثیف و چرب نمیچسبد. بنابراین:
۱. تمامی زبالهها، برگها و رسوبات با برسهای نرم و ابزار دستی جمعآوری میشوند.
۲. با دستگاههای شستشوی تحت فشار بالا (آبپاش فشار قوی) تمامی جرمها و لایههای نمکی شسته میشوند.
۳. در صورت وجود چربی، سطوح با حلالهای زیستتخریبپذیر شستشو داده میشوند.
۴. تمامی زنگزدگیها و لایههای اکسیدشده فلز به وسیله برسهای سیمی دوار مکانیکی، سنبادهزنهای برقی یا دستگاههای رسوبزدا به طور کامل تا رسیدن به سطح فلز براق و سفید پاکسازی میشوند (رسیدن به استاندارد تمیزی سطحی فلز).
مرحله سوم: اصلاح شیب، تعمیر مهارها و رفع اعوجاج
پیش از هرگونه عایقکاری، نقصهای مکانیکی باید برطرف شوند:
۱. تسمههای نگهدارنده تاببرداشته باید تقویت، اصلاح یا تعویض شوند.
۲. با قرار دادن گُوهها یا تسمههای واسطه قابل تنظیم، شیب به طور یکنواخت به حداقل هشت دهم درصد تصحیح میشود تا اطمینان حاصل شود هیچ نقطهای برای ایستایی آب باقی نمیماند.
۳. پیچهای فرسوده، زنگزده و فاقد واشر لاستیکی الاستومری با پیچهای سرمتهدار داکروماته مجهز به واشرهای مقاوم تعویض و تا حد گشتاور استاندارد سفت میشوند.
مرحله چهارم: مرمت ورقهای فلزی، برشکاری و وصلهزنی
۱. بخش آسیبدیده با برشکاری با سنگ فرز یا روشهای حرارتی جدا میشود.
۲. یک قطعه ورق نو با جنس همسان و ضخامت مساوی یا بیشتر، با ابعادی که از هر طرف دستکم ده سانتیمتر فراتر از لبههای برش باشد، آماده میشود.
۳. ورق جدید با استفاده از جوشکاری قوسی محافظتشده با گاز یا جوش با الکترودهای متناسب با جنس پایه روی بستر قدیمی متصل میشود. در صورتی که ورق گالوانیزه نازک باشد، اتصال با پرچهای فولادی نزدیکبههم با فاصله سه سانتیمتری همراه با چسبهای ساختاری فلز انجام میپذیرد تا از ذوب شدن فلز جلوگیری شود.
۶. فناوریهای پیشرفته در درزگیری، آببندی و پوششهای حفاظتی
روشهای سنتی نظیر استفاده از قیر و گونی یا ایزوگام در آبروهای سوله به دلیل وزن بالا، مقاومت اندک در برابر تنشهای کششی و انقباضی و خشک شدن در برابر اشعه فرابنفش، کاملاً منسوخ شده و مردود هستند. سامانههای مهندسی روز دنیا بر پایه بسپارهای پیشرفته عمل میکنند:
الف) ماستیکهای پلییورتانی پرتوان
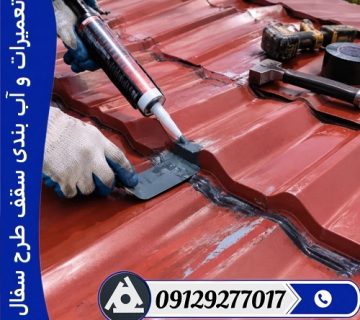
در محل درزها، اورلبها (همپوشانی ورقها) و دور پیچها باید از ماستیکهای درزگیر تکجزئی یا دوجزئی بر پایه پلییورتان استفاده شود. این متریال دارای انعطافپذیری فوقالعاده بالایی (کشسانی تا بیش از چهارصد درصد) هستند و با حرکات انبساطی سازه بدون پاره شدن یا جدا شدن از سطح همگام میشوند. ماستیک باید با ضخامت و پهنای مهندسیشده درون درزهای تمیز تزریق شود.
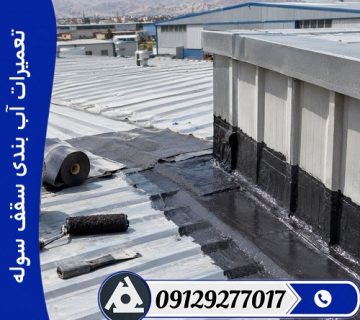
ب) سامانههای مایع الاستومری اکریلیکی و پلییورتانی (عایقهای غشایی یکپارچه)
این سامانهها بهترین راهکار برای ایجاد یک حوضچه بدون درز در سراسر طول آبرو هستند. مراحل اجرای آن به این ترتیب است:
۱. آستری چسباننده (پرایمر):
اجرای یک لایه پرایمر غنی از روی یا پرایمرهای بسپاری دو جزیی روی ورق برای جلوگیری از اکسیداسیون زیرین و ارتقای چشمگیر چسبندگی لایههای بعدی به فلز.
۲. لایه اول غشای مایع الاستومری:
پاشش یا قلمموزنی یک لایه مایع بسپاری غلیظ به ضخامت یک میلیمتر.
۳. مسلحسازی با منسوج نبافته (ژئوتکستایل یا الیاف پلیپروپیلنی):
خواباندن یک لایه پارچه الیافی سوزنی بر روی لایه خیس اول. این لایه به عنوان ستون فقرات عایق عمل کرده و مقاومت پارگی و کششی سامانه را چند برابر میکند.
۴. لایه نهایی عایق:
اجرای لایه دوم مایع بسپاری بر روی الیاف به گونهای که بافت الیاف کاملاً مدفون شده و سطحی صیقلی، لغزنده و یکدست با ضخامت نهایی بین دو تا دو و نیم میلیمتر شکل گیرد.
ج) پوششهای فوقسریع پلییوریا
برای پروژههای عظیم صنعتی که زمان در آنها حیاتی است، غشاهای پاششی پلییوریا یکی از برترین راهکارها هستند. این پوششها ظرف چند ثانیه پس از پاشش گرم خشک میشوند، مقاومت سایش مکانیکی خیرهکنندهای دارند و در برابر شرایط سخت شیمیایی و اسیدی پایدار میمانند.
۷. بازرسی، آزمون پایانی و تضمین کیفیت
پس از پایان مراحل سخت شدن کامل ماستیکها و پوششهای بسپاری (که بر حسب شرایط جوی معمولاً بیست و چهار تا هفتاد و دو ساعت به طول میانجامد)، باید فرایند کنترل کیفیت انجام گیرد:
- آزمون بازرسی پیوستگی پوشش: استفاده از تجهیزات الکتریکی ولتاژ پایین برای پیدا کردن روزنهها یا حبابهای هوای میکروسکوپی در پوشش که با چشم دیده نمیشوند.
- آزمون غرقابسازی کامل: لولههای خروجی با بالشتکهای بادی مسدود شده و آبرو تا لبه سرریز از آب پر میشود. این حالت باید به مدت بیست و چهار ساعت حفظ شود. هرگونه افت ارتفاع آب (با احتساب تبخیر سطحی) یا نشتی در زیر سقف ثبت و اصلاح میشود.
- آزمون جریان دینامیکی: پس از رفع انسداد، سرعت تخلیه آب و عدم باقیماندن حوضچههای راکد در طول مسیر بررسی و تأیید میشود.
۸. نگهداری پیشگیرانه: برنامه پایش دورهای
تعمیرات اساسی زمانی بیشترین بازدهی اقتصادی را خواهد داشت. که با یک برنامه منظم «نگهداری و تعمیرات پیشگیرانه» همراه شود:
| بازه زمانی | اقدامات الزامی | هدف از اقدام |
|---|---|---|
| ابتدای پاییز | پاکسازی برگها، شاخهها و ضایعات، شستشوی مسیر با آب | آمادهسازی سامانه برای بارندگیهای فصلی |
| اواسط زمستان | بررسی یخزدگی، باز کردن یخهای دهانه خروجی بدون ضربه شدید | جلوگیری از سنگینی بیش از حد بار یخ |
| ابتدای بهار | بررسی اثرات انقباضی زمستان، پایش درزها و پیچها | کشف ترکهای مویی قبل از بارانهای بهاری |
| سالانه یکبار | ارزیابی یکپارچگی عایقها، تجدید درزگیرهای موضعی | پایدارسازی ضخامت لایه الاستومری محافظ |
۹. براورد اقتصادی: تعمیر تخصصی در برابر تعویض کامل
بسیاری از مدیران تأسیسات در دوراهی تصمیمگیری بین تعویض کامل آبروها یا اجرای پروژههای تعمیر و پوششدهی قرار میگیرند. تعویض کامل ناودانیها در سولههای فعال نیازمند:
- باز کردن بخشهایی از ساندویچپانلها یا ورقهای سقف.
- ایجاد اختلال جدی و گاه تعطیلی چند هفتهای در خطوط تولید داخلی برای رعایت ایمنی.
- صرف هزینههای گزاف برای خرید ورقهای نو، خمکاری، حمل و جابهجایی در ارتفاع.
در مقابل. روشهای مهندسی نوین بر پایه تعمیرات ساختاری و اجرای غشاهای بسپاری پیوسته و مسلح، هزینهها را تا بیش از شصت درصد کاهش میدهند. این روشها بدون نیاز به دمونتاژ اجزای اصلی سازه، بدون ایجاد وقفه در خطوط تولید و در مدت زمانی بسیار کوتاهتر قابل اجرا هستند. با اجرای این فرایندها، عمر مفید آبروها به مدت ده تا پانزده سال دیگر با همان کیفیت روز اول تمدید خواهد شد.
نتیجهگیری
سامانه هدایت آب باران در سولههای صنعتی فراتر از یک کانال فلزی ساده است. این سیستم یک بخش مهندسی حساس است که پیوند مستقیمی با بقای سازه و تجهیزات صنعتی داخل آن دارد. اجرای تعمیرات غیراصولی با متریالهای سنتی نامرغوب نه تنها هدررفت منابع مالی است. بلکه خطر نفوذ آب را به تعویق میاندازد تا در مقیاسی ویرانگرتر بروز کند. بهرهگیری از مصالح پلیمری انعطافپذیر. درک رفتار انبساطی اسکلت فلزی. آمادهسازی اصولی سطوح زیرین و مهندسی دقیق شیب و سرریزها. تضمینکننده عملکرد بینقص آبروها حتی در بدترین شرایط جوی است. پیشگیری مستمر و پایش دورهای، سوله صنعتی را در برابر هرگونه بحران ناشی از نزولات جوی بیمه خواهد کرد.

بدون دیدگاه